服務(wù)熱線
- 13392859896
- Q Q:137831666
- 郵箱:sales@xcmjd.com
- 地址:深圳市寶安區(qū)松崗街道沙埔社區(qū)沙埔二路123號(hào)易君達(dá)工業(yè)園
業(yè)務(wù)微信號(hào)
掃一掃
快速獲取報(bào)價(jià)

郵箱:sales@xcmjd.com
QQ:137831666
地址:深圳市寶安區(qū)松崗街道沙埔社區(qū)沙埔二路123號(hào)易君達(dá)工業(yè)園
時(shí)間:2026-10-22 14:43:07 點(diǎn)擊:0次
車間里干了快二十年的老張有個(gè)習(xí)慣,看圖紙先不看形狀多復(fù)雜,先翻到尺寸欄,拿指甲蓋在公差那一行劃一下。±0.01,他會(huì)停兩秒;±0.05,他直接遞給徒弟。不是擺架子,是他太清楚這兩秒意味著什么——0.01毫米,不到一張A4紙厚度的十分之一,大約是一根頭發(fā)絲直徑的六到八分之一。在這個(gè)尺度上,機(jī)床稍微喘口粗氣,尺寸就出去了。
很多人把“公差0.01mm”當(dāng)成一個(gè)可以“要求”出來的結(jié)果,但在實(shí)際加工現(xiàn)場(chǎng),它是一個(gè)需要從設(shè)備、環(huán)境、工藝路徑到檢測(cè)方式整套系統(tǒng)一起繃住才能守住的結(jié)果。守住了,是精品;松一點(diǎn),可能就是廢品。下面這些東西,是鑫創(chuàng)盟在每天跟這類圖紙打交道的過程中攢下來的判斷,不復(fù)雜,但都是真金白銀換來的。
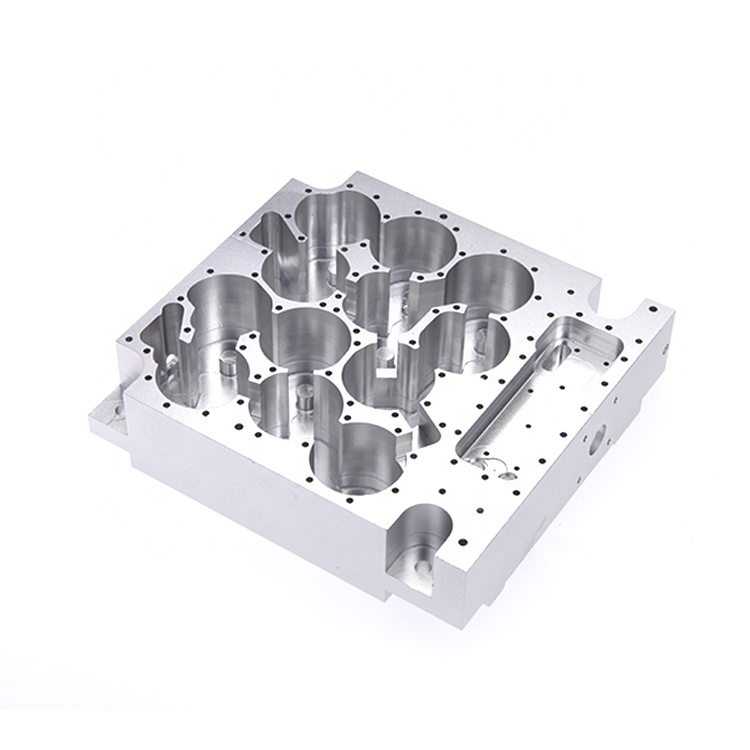
先說工藝。 0.01mm的公差,單一工藝往往兜不住,靠的是“粗活細(xì)活分開干”。淬火件如果直接在CNC上硬扛,熱處理變形會(huì)把精度吃掉,穩(wěn)妥的做法是CNC先粗加工留磨量,熱處理完再上磨床把最后那幾絲找回來。慢走絲在異形槽、微小孔和薄壁件上有天然優(yōu)勢(shì)——沒有切削力,不會(huì)把薄壁件頂變形,精度可以壓到±0.003mm上下。鑫創(chuàng)盟的工藝排布也是這個(gè)邏輯:CNC銑削扛復(fù)雜結(jié)構(gòu)和多孔位,常規(guī)能穩(wěn)在±0.01mm;一旦遇到軸類、薄壁或者需要鏡面級(jí)的表面,精密磨削接棒,精度往±0.002mm走,表面粗糙度拉到Ra0.2μm。
| 工藝路線 | 適合的零件特征 | 0.01mm公差下的實(shí)際表現(xiàn) | 表面粗糙度參考 |
|---|---|---|---|
| 精密CNC銑削 | 復(fù)雜輪廓、多孔位、非回轉(zhuǎn)體 | 可穩(wěn)定覆蓋±0.01mm,但依賴恒溫和刀具管理 | Ra0.8μm左右 |
| CNC粗加工 + 精密磨削 | 軸類、套類、薄壁平面件 | 磨削段可到±0.002mm,是守0.01mm最穩(wěn)的組合 | Ra0.2–0.4μm |
| 慢走絲線切割 | 異形槽、微小孔、淬硬材料、薄壁 | ±0.003mm量級(jí),無(wú)切削力,變形風(fēng)險(xiǎn)最低 | Ra0.4μm左右 |
真正拉開差距的,不是機(jī)床型號(hào),是“熱”和“測(cè)”。 溫度這件事,說出來像常識(shí),做起來全是細(xì)節(jié)。車間溫度浮動(dòng)5℃,一根500mm長(zhǎng)的工件就能因?yàn)闊崦浝淇s差出0.01到0.02mm。所以干0.01mm公差的活,恒溫車間不是加分項(xiàng),是入場(chǎng)券。鑫創(chuàng)盟的做法是把加工環(huán)境控在溫差±1℃以內(nèi),讓機(jī)床、夾具、工件和量具處在同一個(gè)溫度場(chǎng)里,避免“早上干的孔和下午干的孔對(duì)不上”這種事。檢測(cè)端更直接:卡尺精度0.02mm,在0.01mm公差面前基本只能看個(gè)大概;千分尺精度0.001mm,是外徑內(nèi)徑檢測(cè)的性價(jià)比底線;真要判形位公差和孔位,三坐標(biāo)繞不開,但三坐標(biāo)測(cè)一個(gè)件十到三十分鐘,成本擺在那里,不可能每件都上。所以合理的做法是分層——關(guān)鍵尺寸用三坐標(biāo)或氣動(dòng)量?jī)x卡死,一般尺寸用千分尺快速過,批量件靠專用檢具提效率。
| 檢測(cè)方式 | 精度能力 | 在0.01mm公差中的定位 | 單件耗時(shí)/成本感覺 |
|---|---|---|---|
| 游標(biāo)卡尺 | 0.02mm | 不夠用,只能做粗略參考 | 幾秒,成本幾乎為零 |
| 千分尺 | 0.001mm | 外徑/內(nèi)徑/厚度的主力工具 | 十幾秒,性價(jià)比最高 |
| 氣動(dòng)量?jī)x | ±0.5μm級(jí) | 批量?jī)?nèi)徑/外徑快速全檢 | 快,適合產(chǎn)線節(jié)奏 |
| 三坐標(biāo)CMM | 0.001mm級(jí) | 形位公差、孔位、首件和仲裁測(cè)量 | 10–30分鐘,成本數(shù)百元級(jí) |
成本這件事,得說實(shí)話。 從±0.05mm收到±0.01mm,單價(jià)翻兩到三倍是行業(yè)里的常見區(qū)間,再往±0.005mm走,代價(jià)會(huì)更陡。這不是加工廠故意抬價(jià),是廢品率、檢測(cè)時(shí)間、機(jī)床占用和恒溫能耗一起堆上去的。鑫創(chuàng)盟在報(bào)價(jià)時(shí)通常會(huì)先問一句:這個(gè)0.01,是配合功能真的需要,還是圖紙上順手寫上去的?如果只是裝配余量,放到±0.02甚至±0.03,成本可能直接下來一截,交期也更從容。但如果確實(shí)是醫(yī)療植入物、精密軸套這類不能退讓的場(chǎng)景,那就按不能退讓的干法來。比如一個(gè)典型的軸套件,內(nèi)徑Φ12H6,公差帶是+0.011/0,鑫創(chuàng)盟在恒溫車間里配合三坐標(biāo)全檢,能把圓度壓在0.003mm以內(nèi)。再比如骨科植入物試模件,TC4鈦合金,內(nèi)孔圓度要求≤0.01mm且不允許微裂紋,靠的是五軸聯(lián)動(dòng)加專用夾具把裝夾變形和切削熱同時(shí)摁住。
| 公差檔位(大致) | 相對(duì)±0.05mm基準(zhǔn)的成本感覺 | 采購(gòu)端值得先問自己的一句話 |
|---|---|---|
| ±0.05mm | 基準(zhǔn) | 是不是大多數(shù)非配合尺寸都可以停在這里? |
| ±0.02mm | 溫和上浮 | 裝配真的需要這么緊,還是“保險(xiǎn)一點(diǎn)”? |
| ±0.01mm | 常見為2–3倍 | 這個(gè)尺寸是功能命門,還是圖紙慣性? |
| ±0.005mm及更緊 | 倍數(shù)陡增,廢品風(fēng)險(xiǎn)顯著 | 有沒有必要,有沒有對(duì)應(yīng)的檢測(cè)預(yù)算? |
說到底,公差0.01mm零件加工考驗(yàn)的不是某一道工序的“極限能力”,而是從工藝排序、環(huán)境控制到檢測(cè)策略的一整套一致性。鑫創(chuàng)盟這些年接過的圖紙里,真正因?yàn)椤皺C(jī)床不夠好”翻車的極少,更多的問題出在熱沒控住、裝夾把薄壁壓變形了、或者檢測(cè)手段和公差等級(jí)不匹配,量都量不準(zhǔn),更談不上穩(wěn)。0.01毫米很小,但它劃出的那條線很清晰:線這邊是可以批量的精密,線那邊是靠運(yùn)氣的手藝。把這條線守住,靠的是對(duì)細(xì)節(jié)的敬畏,不是一句口號(hào)。
以上是《公差 0.01mm 零件加工:一根頭發(fā)絲里藏著的分水嶺》的介紹,原文鏈接:http://www.czhexie.com.cn/hynews/10794.html
 微信
 13392859896
 137831666
 sales@xcmjd.com
